

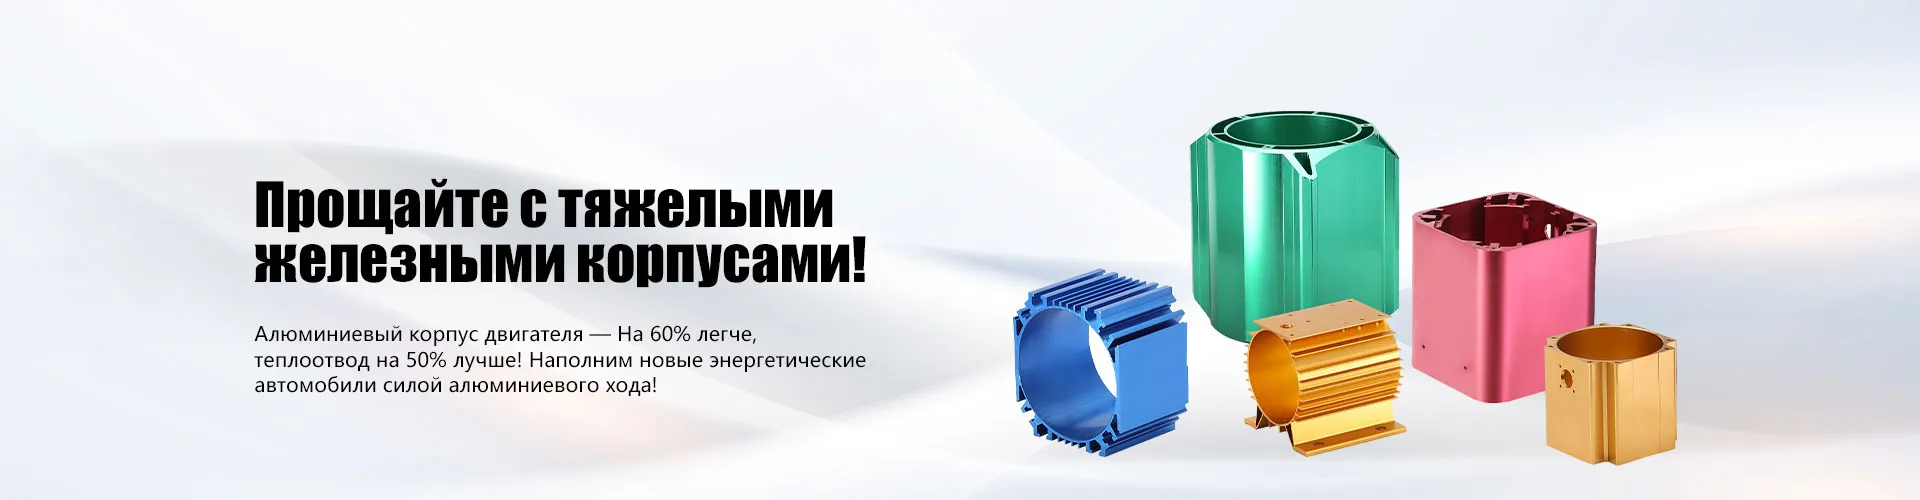
Корпус 2123: инновации и долговечность?
2026-10-26
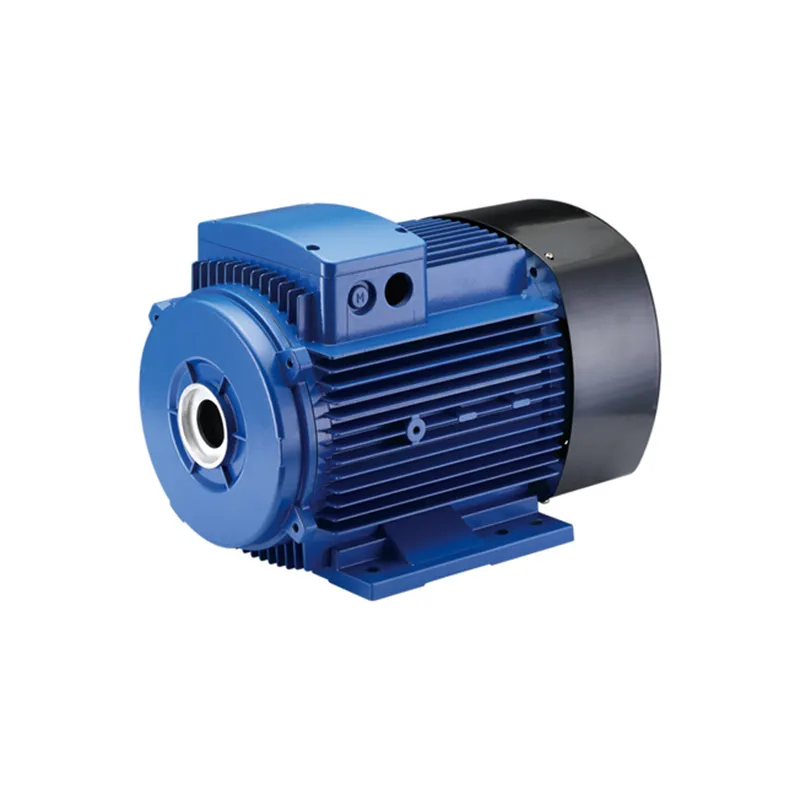
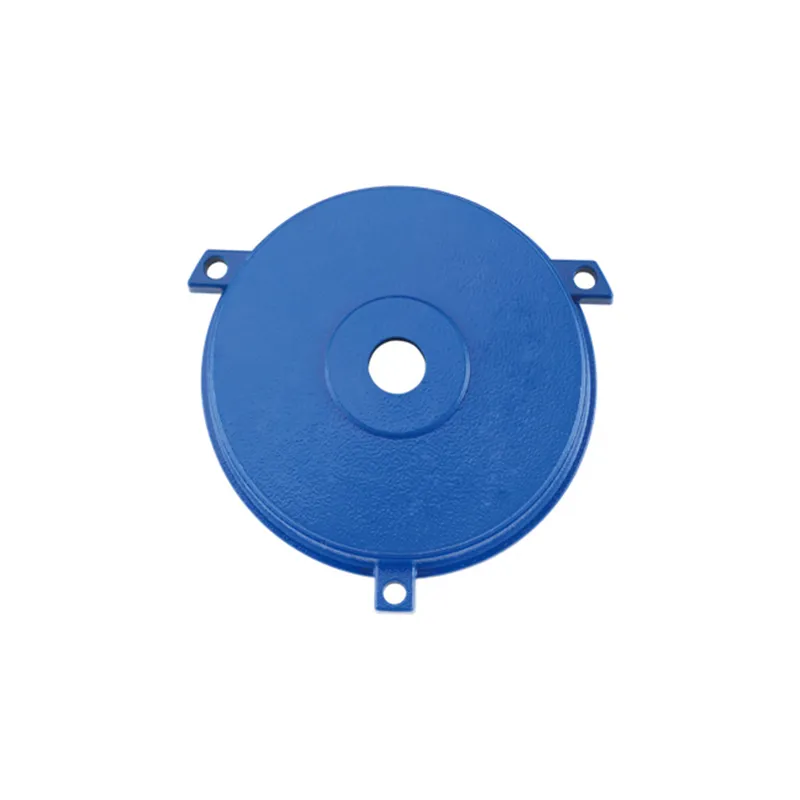
Когда слышишь ?Корпус 2123?, первое, что приходит в голову — это какой-то новый стандарт или типоразмер, верно? На деле всё немного иначе. В отрасли часто путают обозначение конкретного изделия с некой универсальной технологической догмой. На самом деле, это скорее условный код, за которым скрывается целый комплекс требований к корпусам электродвигателей для специфических условий эксплуатации: повышенные вибрационные нагрузки, агрессивные среды, требования к теплоотводу. И главный вопрос, который действительно важен: как в этой формуле сочетаются реальные инновации в материалах и обработке с заявленной долговечностью? Нередко одно приносится в жертву другому.
Разбор ?цифрового мифа? и что стоит за ним
История с этим обозначением, на мой взгляд, показательна. Лет пять-семь назад по цехам и техзаданиям начали кочевать эти цифры. Не ГОСТ, не ТУ, а именно внутренний код некоторых заказчиков, обычно из сектора тяжелого машиностроения. Со временем он оторвался от оригинала и стал нарицательным для целого класса изделий. Проблема в том, что многие производители, увидев в спецификации ?2123?, начинают штамповать по шаблону, не вникая в суть. А суть — в деталях.
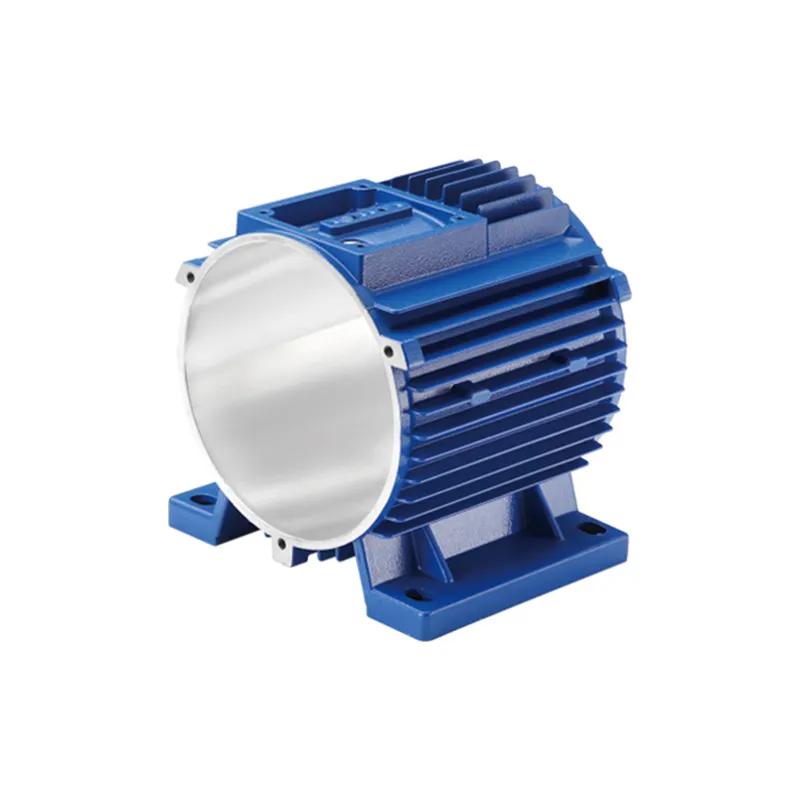
Например, для одной из модификаций критичным был не столько материал, сколько геометрия ребер жесткости и способ крепления подшипниковых щитов. Видел образцы, где с толщиной стенки и маркой сплава всё было идеально, но из-за неверно рассчитанной формы оребрения двигатель перегревался на постоянной нагрузке уже через 400 часов. Долговечность — это не только про то, чтобы не развалилось, но и про сохранение паспортных характеристик на всем сроке службы.
Тут как раз и возникает место для настоящих инноваций — не ради галочки, а для решения конкретной инженерной задачи. Это и оптимизация конструкции методом конечно-элементного анализа, чтобы убрать лишний металл там, где можно, и добавить где нужно. И применение специфических алюминиевых сплавов с улучшенными литейными свойствами и стойкостью к коррозии под напряжением. Без этого любой ?корпус 2123? — просто болванка.
Литейные практики: между теорией и цехом
Всё упирается в литье. Можно иметь прекрасный 3D-модель, но если техпроцесс отстает, о долговечности можно забыть. Основные риски — внутренние напряжения и микротрещины. Раньше часто грешили на материал, но по своему опыту скажу: в 80% случаев виновата либо неправильно настроенная литьевая машина, либо неотработанная система охлаждения пресс-формы.
Помню проект, где мы работали с китайскими коллегами из АО ?Тайчжоу Цзинъи Электромеханика?. Это современное предприятие с парком машин для литья под давлением до 800Т. Их подход к проблеме внутренних напряжений был интересен: они не просто калибровали температуру и скорость впрыска, а использовали активный мониторинг процесса в реальном времени с обратной связью. Это позволило значительно снизить процент брака по этой причине. Их специализация на промышленных алюминиевых профилях и прецизионных пресс-формах здесь очень кстати — эти компетенции напрямую влияют на качество конечного литья.
Но и это не панацея. Инновация в том, чтобы интегрировать эту систему мониторинга в общий цикл контроля качества, а не использовать ее как отдельный ?пожарный? инструмент. У них это, судя по всему, получилось, что видно по стабильности параметров от партии к партии. Для таких изделий, как корпус электродвигателя, это критически важно.
Проблема ?чистого? сплава и вторичного материала
Отдельная боль — это сырье. Рынок завален ?алюминиевыми сплавами?, но их состав может плавать. Особенно остро это чувствуется, когда речь идет о долгосрочной стойкости к вибрации. Добавки кремния, магния — их процентное содержание и чистота определяют многое. Использование вторичного сырья — обычная практика для снижения себестоимости, но для ответственных узлов это путь в никуда. Микроскопические включения оксидов становятся центрами усталостного разрушения.
На том же предприятии в Тайчжоу акцентируют внимание на контроле входящего сырья. Не просто сертификат, а выборочный спектральный анализ. Это добавляет копеечку к стоимости, но зато ты уверен, что твой корпус 2123 не начнет трещать по швам из-за неучтенной примеси. Это и есть практическая, а не декларативная долговечность.
Механообработка: где кроется слабое звено
Отлитая заготовка — это только полдела. Далее — обработка на станках с ЧПУ. И здесь главный враг долговечности — остаточные напряжения после механической обработки. Фрезеровка, сверление — это снова нагружение материала. Если снять стружку слишком агрессивно, можно ?заложить? в поверхностный слой напряжение, которое проявится позже, в работе.
Оптимальный путь — многоступенчатая обработка с постепенным снятием припуска и финишными операциями на низких оборотах. Но это время, а время — деньги. Многие цеха, особенно при работе с жесткими сроками, этим пренебрегают. Результат — корпус, который прошел все замеры на КК, но в составе узла дает вибрацию или нарушение соосности посадочных мест уже через полгода.
Решение лежит в технологической дисциплине и в оснастке. Использование обрабатывающих центров с высокой жесткостью и динамикой позволяет сократить время без ущерба качеству. Но это требует инвестиций. Видел, как на производствах, подобных упомянутому АО ?Тайчжоу Цзинъи Электромеханика?, где парк включает современные станки с ЧПУ, эту проблему решают через жесткие технологические карты и встроенный контроль на ключевых операциях. Это не инновация в чистом виде, а скорее грамотное применение существующего высокоточного оборудования.
Сборка и финальные испытания: момент истины
Долговечность корпуса — это еще и его взаимодействие с другими компонентами. Идеально обработанное посадочное место под подшипник ничего не стоит, если при запрессовке из-за перекоса возникает локальный перенапряжение. Здесь важна культура сборки. Часто на этом этапе ?убивают? все преимущества, заложенные на этапах литья и мехобработки.
Практикуем финальную проверку не просто размеров, а сборки в тестовый узел. Кратковременная обкатка, замер вибрации, термография. Это дорого, но это единственный способ поймать скрытые дефекты. Один раз такой тест выявил проблему с резонансной частотой корпуса, которая не проявлялась на стенде для отдельных компонентов. Пришлось дорабатывать конструкцию ребер — увеличивать их частоту.
Это к вопросу об инновациях. Иногда они заключаются не в новом материале, а в новом тесте. Внедрение такого финального функционального испытания для серийной продукции — это серьезный шаг к гарантированной долговечности. Не все заказчики готовы за это платить, но те, кто работает на ответственные рынки (тот же транспорт, энергетика), начинают это требовать.
Итог: синергия вместо выбора
Так что же, корпус 2123 — синоним инноваций и долговечности? Нет, это просто шифр. Настоящий ответ — в способе его производства. Инновации здесь — это не обязательно что-то революционное. Чаще это системный подход: от контроля сплава и интеллектуального литья до прецизионной обработки и финальных испытаний сборки. Долговечность рождается на стыке этих этапов, когда каждый следующий не разрушает преимущества предыдущего.
Опыт работы с поставщиками, которые обладают полным циклом — как та же компания из Тайчжоу, с ее комплексом от разработки пресс-форм до литья и мехобработки, — показывает, что именно такая вертикальная интеграция дает наиболее стабильный результат. Они могут позволить себе оптимизировать процесс глобально, а не в рамках одного цеха.
Поэтому, когда вам говорят про ?Корпус 2123?, спрашивайте не про стандарт, а про конкретный техпроцесс его изготовления. Про контроль сырья, про метод литья, про карты обработки. Только тогда можно будет говорить, является ли конкретное изделие действительно инновационным и рассчитанным на долгий срок службы, или это просто удачная копия, чьи слабые места проявятся позже. В конечном счете, долговечность — это свойство, которое доказывается не в паспорте, а в работе, под нагрузкой, год за годом.