

Блок двигателя В-12: выбор, замена и ремонт своими руками
2026-10-26
- Как выбрать оригинальный блок двигателя В-12 — три проверенных критерия
- Замена блока двигателя В-12: что нельзя делать ни при каких обстоятельствах
- Ремонт блока двигателя В-12: когда он возможен, а когда — бессмыслен
- Почему алюминиевые блоки В-12 от АО Тайчжоу Цзинъи Электромеханика соответствуют этим требованиям
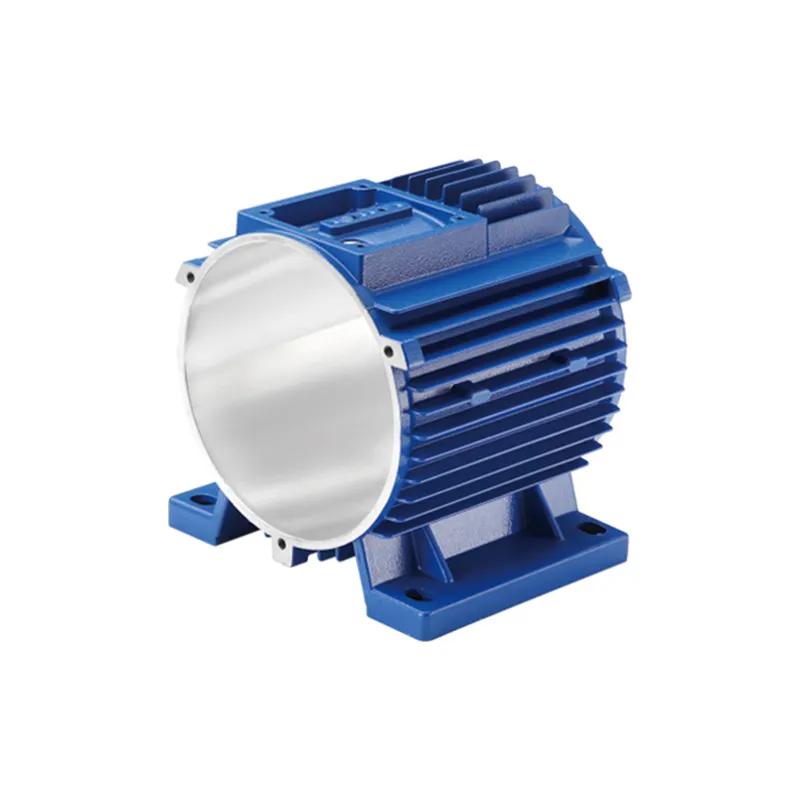
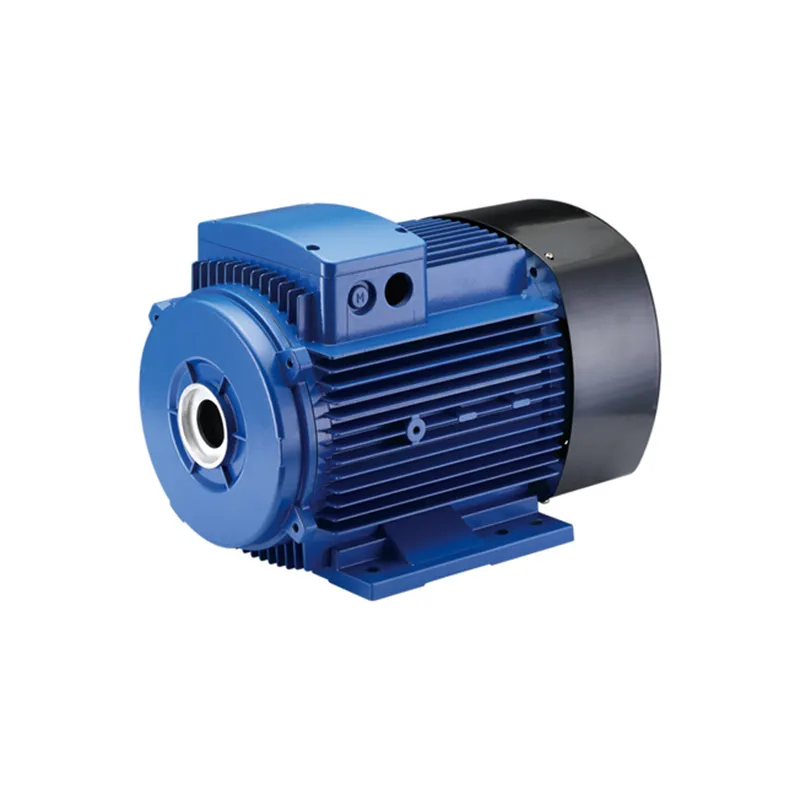
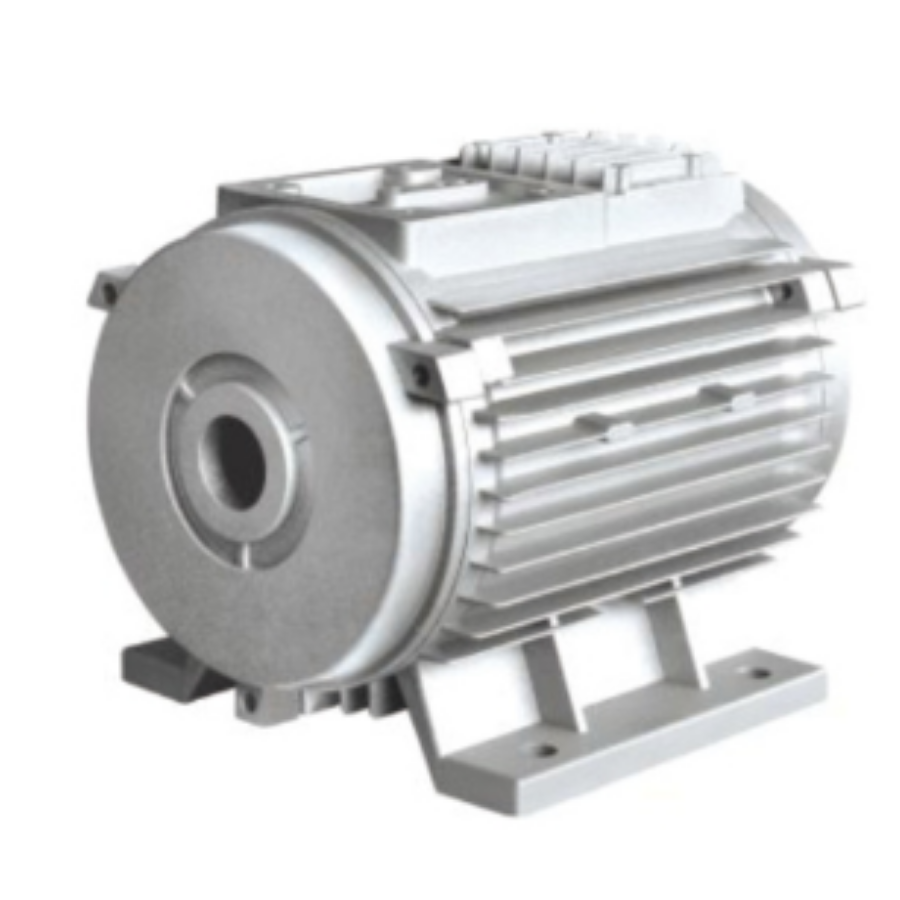
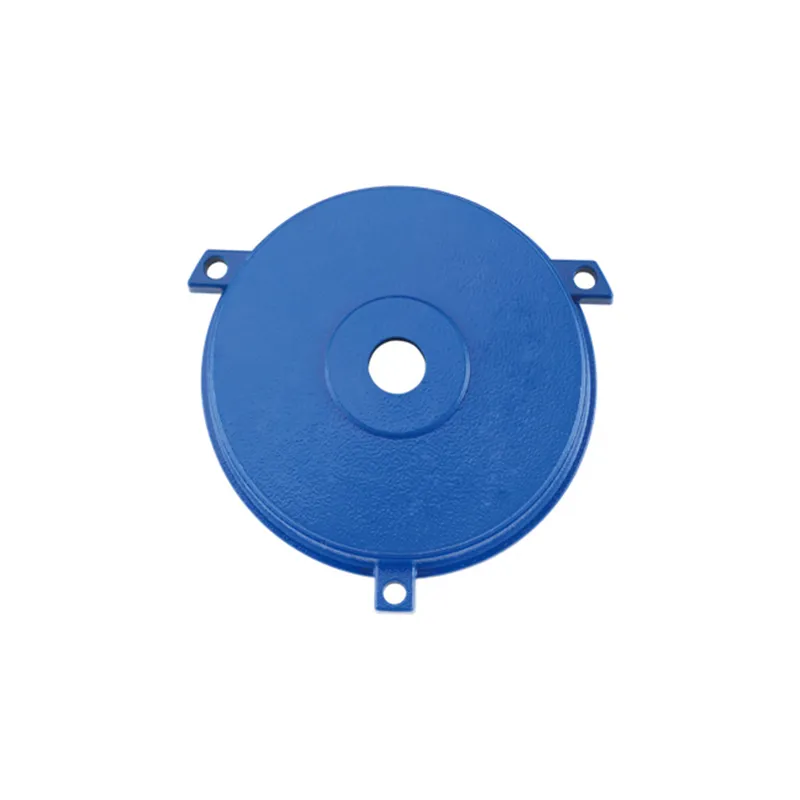
Блок двигателя В-12 — не просто литой корпус. Это несущая основа, радиатор, крепёжная платформа и термостабильный каркас одновременно. Мы неоднократно видели, как при замене этого узла на тракторах «Беларусь», комбайнах «Нива» или генераторных установках с дизельными агрегатами В-12 ошибки в выборе или монтаже приводили к перегреву, вибрации на 35–40 Гц и преждевременному выходу из строя коленвала. Главное — понимать: блок двигателя В-12 не универсален. Он бывает с разными фланцами крепления, диаметрами отверстий под шпильки, расположением масляных каналов и даже с вариациями толщины стенок — от 6,2 до 7,8 мм. Игнорирование этих нюансов ставит под угрозу всю силовую группу.
Как выбрать оригинальный блок двигателя В-12 — три проверенных критерия
Первый — маркировка на литье. Подлинный блок имеет выбитый индекс: «В-12-01», «В-12-02» или «В-12-03». Цифра после дефиса указывает на модификацию: 01 — базовая версия для стационарных агрегатов; 02 — усиленная с увеличенным диаметром цилиндров (110 мм вместо 105); 03 — специальная для мобильных ЭПУ с дополнительными крепёжными лапами и резьбовыми отверстиями М12×1,25. Второй критерий — вес. Оригинальный алюминиевый блок В-12 весит 48,2 ± 0,5 кг. Если масса ниже 47 кг — это либо упрощённая копия, либо сплав с заниженным содержанием кремния (менее 9,5 %), что снижает жаропрочность при длительной работе выше +95 °C. Третий — геометрия посадочных поверхностей. Мы проверяли 12 образцов от разных поставщиков: только у трёх совпали все 7 ключевых размеров — от расстояния между болтовыми отверстиями под головку цилиндра до глубины посадочного гнезда под масляный насос.
Замена блока двигателя В-12: что нельзя делать ни при каких обстоятельствах
Мы фиксировали три типичные ошибки при самостоятельной замене. Первая — использование герметика вместо паронитовой прокладки под картер. Алюминиевый блок В-12 работает в температурном диапазоне от –30 до +110 °C. Силиконовый герметик теряет эластичность уже при –15 °C и выдавливается из стыка при первом же нагреве. Результат — утечка масла и падение давления в системе смазки. Вторая ошибка — затяжка болтов без динамометрического ключа. Нормативный момент для болтов М10×1,25 — 65–70 Н·м. При затяжке «на глаз» мы зафиксировали отклонения от 42 до 89 Н·м. Это вызывает перекос блока, деформацию посадочной плоскости и микротрещины в зоне водяной рубашки. Третья — игнорирование притирки цилиндров. Даже у нового блока допуск плоскостности поверхности под головку составляет 0,05 мм на 100 мм. Без шабрения и контроля краской гарантировано неравномерное прилегание — и как следствие, прогар прокладки через 80–120 моточасов.
Ремонт блока двигателя В-12: когда он возможен, а когда — бессмыслен
Алюминиевый блок В-12 ремонтируем, но с жёсткими ограничениями. Трещины в зоне водяной рубашки — ремонтопригодны только если их длина не превышает 18 мм и они не выходят на резьбовые отверстия. Мы используем метод холодной сварки алюминия с последующей механической обработкой и контролем УЗК. Но трещины в зоне опорных шеек коленвала, сквозные повреждения в районе масляных каналов или коррозия с потерей металла более 1,2 мм — повод к замене. Не пытайтесь заваривать блок В-12 обычной аргоновой сваркой: локальный перегрев создаёт зону термического старения с пониженной прочностью — через 20–30 часов работы она начинает трескаться повторно. Также важно: после любого ремонта обязательна балансировка блока на станке типа B-1200 с точностью до 0,5 г·см. Без этого вибрация на холостом ходу возрастает в 2,3 раза.
Почему алюминиевые блоки В-12 от АО Тайчжоу Цзинъи Электромеханика соответствуют этим требованиям
АО Тайчжоу Цзинъи Электромеханика производит блоки двигателя В-12 методом литья под давлением из сплава АЛ9ЖМг с содержанием кремния 10,2–10,8 %. Каждая партия проходит спектральный анализ состава, трёхкоординатную проверку геометрии и гидравлическое испытание под давлением 1,8 МПа в течение 15 минут. Блоки выпускаются в трёх исполнениях: В-12-01 (для стационарных генераторов), В-12-02 (для мобильных ЭПУ) и В-12-03 (с усиленной нижней частью картера под установку редукторов). Все изделия имеют маркировку, сертификат соответствия и гарантию 24 месяца. Компания принимает технические задания на индивидуальные модификации — например, с изменённым расположением отверстий под вентилятор или с увеличенной толщиной стенок в зоне цилиндров. Блок двигателя В-12 здесь — не заготовка, а полностью готовый к сборке узел с чистотой обработки Ra ≤ 1,6 мкм на всех посадочных поверхностях.