

Где купить корпус редуктора 713.32 26.001?
2026-10-26
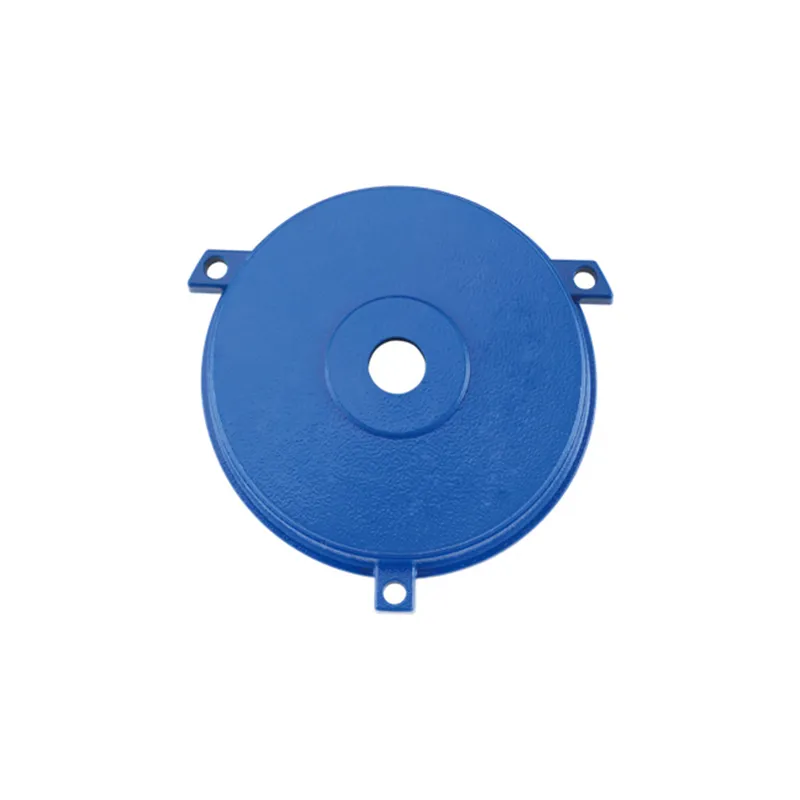
Вот вопрос, который может здорово озадачить. 713.32 26.001 — это не просто артикул, это уже почти что археология для некоторых. И первая ошибка — лезть сразу на Avito или в обычные магазины запчастей. Там если и найдёшь, то, скорее всего, б/у или сомнительного литья, где геометрия может плакать. Нужен именно корпус редуктора, новая отливка, причём с нормальной мехобработкой. И вот тут начинается самое интересное.
Почему это не просто железка
Корпус под этот индекс — часто от какого-нибудь старого, но ещё живого агрегата, может, упаковочной машины или конвейера. Проблема в том, что оригинальный производитель мог уже давно сменить номенклатуру или вообще закрыться. Значит, ищешь не складскую позицию, а, по сути, производителя, который сможет его восстановить или отлить заново. Это сразу меняет стратегию поиска.
Сам наступал на эти грабли лет пять назад. Заказчику был нужен срочно такой корпус, треснул. Нашёл по объявлению аналог, привезли — отверстия под подшипники не совпали по соосности буквально на полмиллиметра. Всё, редуктор собрать нельзя, вибрация будет дикая. Пришлось срочно искать токаря для расточки, а это лишние деньги, риски и время. Вывод: экономия на самом корпусе почти всегда выходит боком.
Именно поэтому сейчас я смотрю в сторону предприятий, которые специализируются на литье и механической обработке под заказ. Важно, чтобы у них был полный цикл: от чертежа (а если его нет, то и обратное проектирование) до чистовой обработки на ЧПУ. Это гарантия, что деталь станет на место, а не будет дорогой болванкой.
Где искать: неочевидные точки
Первое, что приходит в голову — заводы-изготовители подобных редукторов. Но часто они сами закупают корпуса на стороне. Поэтому нужно искать их смежников. Полезно покопаться в отраслевых каталогах, специализированных форумах (типа Сделано у нас или профильных ветках по ремонту оборудования), где инженеры делятся контактами.
Один из рабочих вариантов — компании, которые занимаются капремонтом промышленного оборудования. У них часто есть наработанные связи с литейными цехами или они сами имеют небольшие производственные мощности. Они могут не только продать корпус, но и сразу предложить замену изношенных деталей — втулок, сальников.
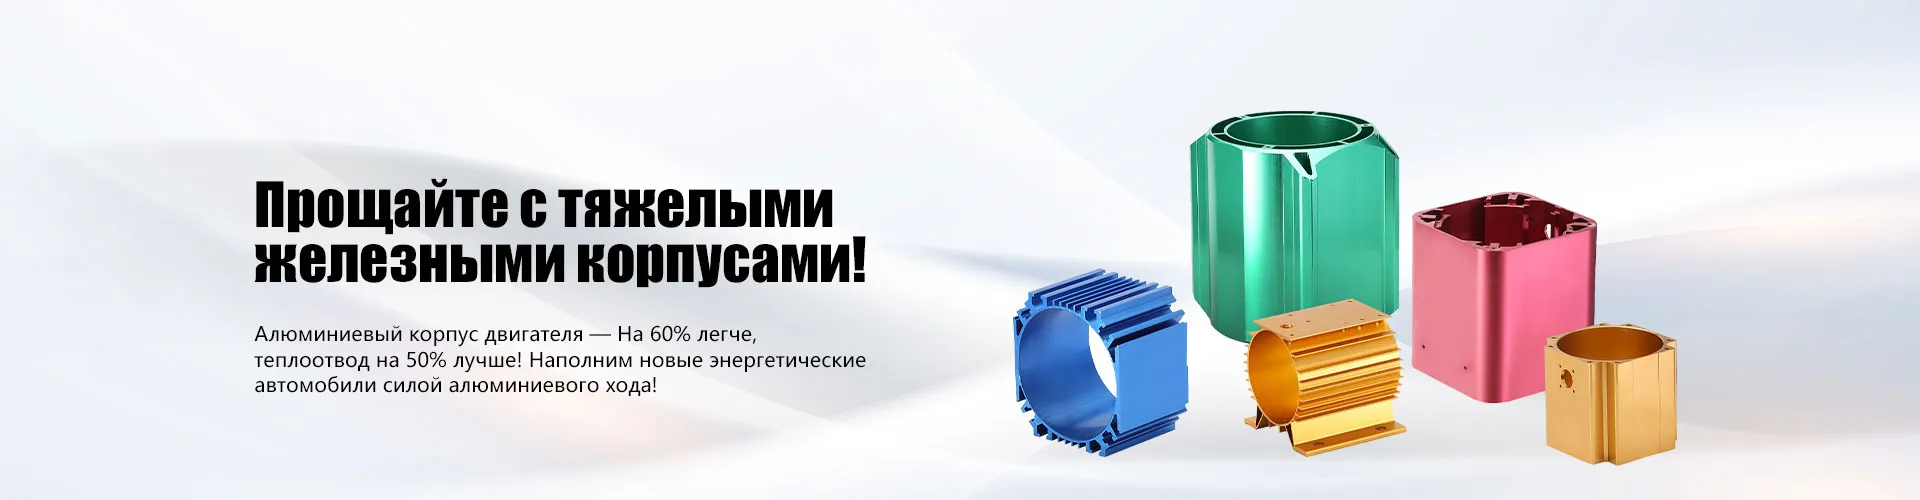
И, конечно, сейчас нельзя сбрасывать со счетов профильные сайты поставщиков. Но не маркетплейсы, а именно сайты производственных компаний. Надо смотреть не на красивую картинку, а на раздел производственные возможности, парк станков. Например, наткнулся на сайт АО Тайчжоу Цзинъи Электромеханика (tzjyjks.com). В их описании как раз видно, что это не торговая контора, а предприятие с литьём под давлением (указывают прессы 160-800Т), ЧПУ и полным циклом контроля. Для нашего случая — это подходящий профиль. Они делают корпуса электродвигателей и штучные отливки, значит, могут и редукторный корпус осилить, если предоставить образец или чертёж.
Что спросить у поставщика (чтобы не облажаться)
Когда вышел на потенциального производителя, диалог нужно строить с пристрастием. Первый вопрос: Работаете ли по предоставленному образцу или чертежу? Если только по чертежу, а у тебя его нет — это стоп. Хорошо, если есть услуга обмера и создания 3D-модели.
Второе — материал. Оригинальный корпус 713.32 26.001 мог быть из чугуна или алюминиевого сплава. Это критично для веса, теплоотвода и, главное, для обработки. Уточняй сразу: Из чего льёте? Есть ли сертификаты на сплавы? Компания вроде упомянутой АО Тайчжоу Цзинъи Электромеханика специализируется на алюминиевых сплавах, что для многих применений даже лучше — легче, коррозионностойко. Но нужно убедиться, что прочность на кручение достаточна.
Третий ключевой момент — механообработка. Самое слабое место — точность посадочных мест под подшипники и соосность отверстий. Спрашивай прямо: На каком оборудовании будете растачивать? Даёте ли контроль геометрии после обработки? Если слышишь размытые ответы — это тревожный звоночек.
Про деньги и сроки: грубая реальность
Цена на штучную отливку с обработкой будет в разы выше, чем на серийную деталь со склада. Нужно быть к этому готовым. Иногда дешевле найти списанный агрегат и вырезать оттуда корпус, но это лотерея с состоянием.
Сроки — отдельная песня. Изготовление оснастки (если её нет) + литьё + обработка. Это минимум 4-6 недель, а то и больше. Если кто-то обещает через две недели, стоит задуматься о качестве. Однажды я заказал срочно и получил корпус с внутренними раковинами (пустотами в материале), которые вскрылись только при финальной сборке. Пришлось всё начинать сначала.
Поэтому сейчас я всегда закладываю время на контрольные операции. Лучше заплатить немного extra за выборочную проверку размеров на координатно-измерительной машине (КИМ) у поставщика, если он такое предлагает. Упомянутая компания, судя по описанию, имеет комплексные системы контроля, что уже плюс.
Итоговый маршрут для поиска
Итак, для 713.32 26.001 мой алгоритм сейчас такой. Сначала — попытка найти оригинал или аналог у специализированных ремонтных предприятий, которые могут иметь остатки старых запасов. Параллельно — поиск производителей литья и мехобработки. Смотрю на их оборудование (ЧПУ, прессы) и технологические возможности, а не только на галерею готовых изделий.
Если контакты с пост-советского пространства не дают результата, смотрю в сторону таких компаний, как АО Тайчжоу Цзинъи Электромеханика. Их сайт tzjyjks.com показывает именно производственный уклон: литьё алюминия, свой парк станков, разработка пресс-форм. Для штучного, сложного корпуса — это правильное направление. Пишу запрос, прикладываю все имеющиеся данные (фото, эскизы, размеры), и главное — обсуждаю технологию и контроль на берегу.
В конечном счёте, покупка такого корпуса — это не просто трата денег. Это инвестиция в то, чтобы оборудование после ремонта проработало ещё десять лет, а не развалилось через месяц. Поэтому лучше потратить время на поиск правильного поставщика, чем потом переделывать и нести убытки от простоя. И да, ответ на вопрос где купить лежит чаще всего не в готовом предложении, а в цехе, который согласится его сделать.