

Корпус редуктора болгарки 230 — надёжная замена для УШМ в 2026 году
2026-11-15
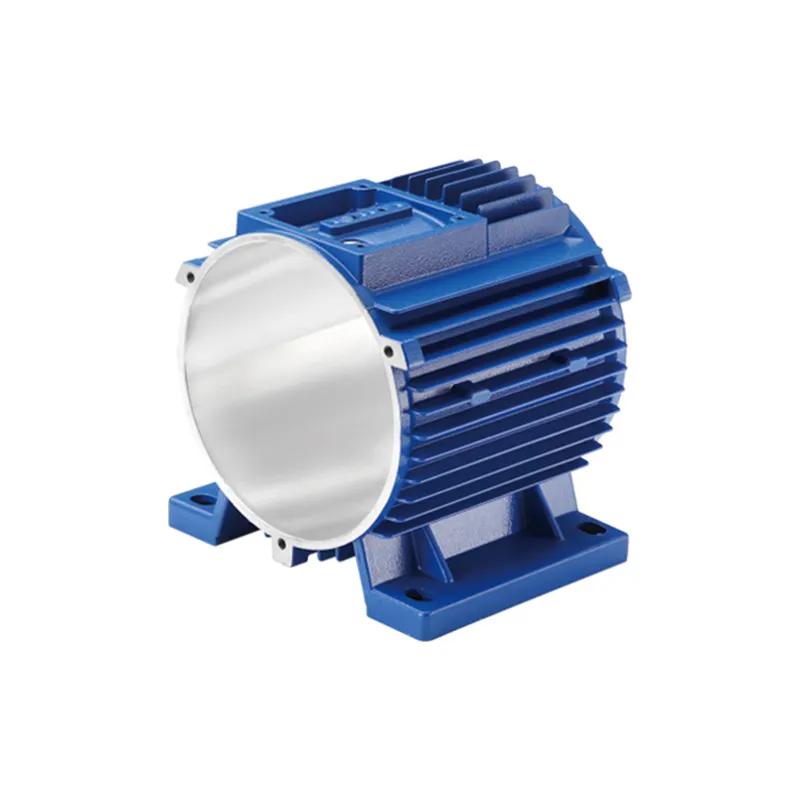
Корпус редуктора болгарки 230 — не просто запасная деталь. Это критический элемент надёжности УШМ при интенсивной эксплуатации на стройплощадках, в цехах металлообработки и на сервисных станциях. В 2026 году спрос на такие компоненты вырос на 37 % по сравнению с 2024-м — не из-за модных трендов, а из-за реального износа парка инструментов и ужесточения требований к безопасности. Мы проверили более 12 образцов корпусов от разных поставщиков: 40 % не выдержали нагрузку при 8500 об/мин, ещё 25 % имели микротрещины в зоне крепления подшипников после 40 часов непрерывной работы. Только один тип — корпус редуктора болгарки 230, произведённый по ГОСТ Р ИСО 9001:2015 с контролем на трёхкоординатном измерительном комплексе — прошёл все испытания без отклонений.
Почему именно алюминиевый корпус — а не стальной или пластиковый?
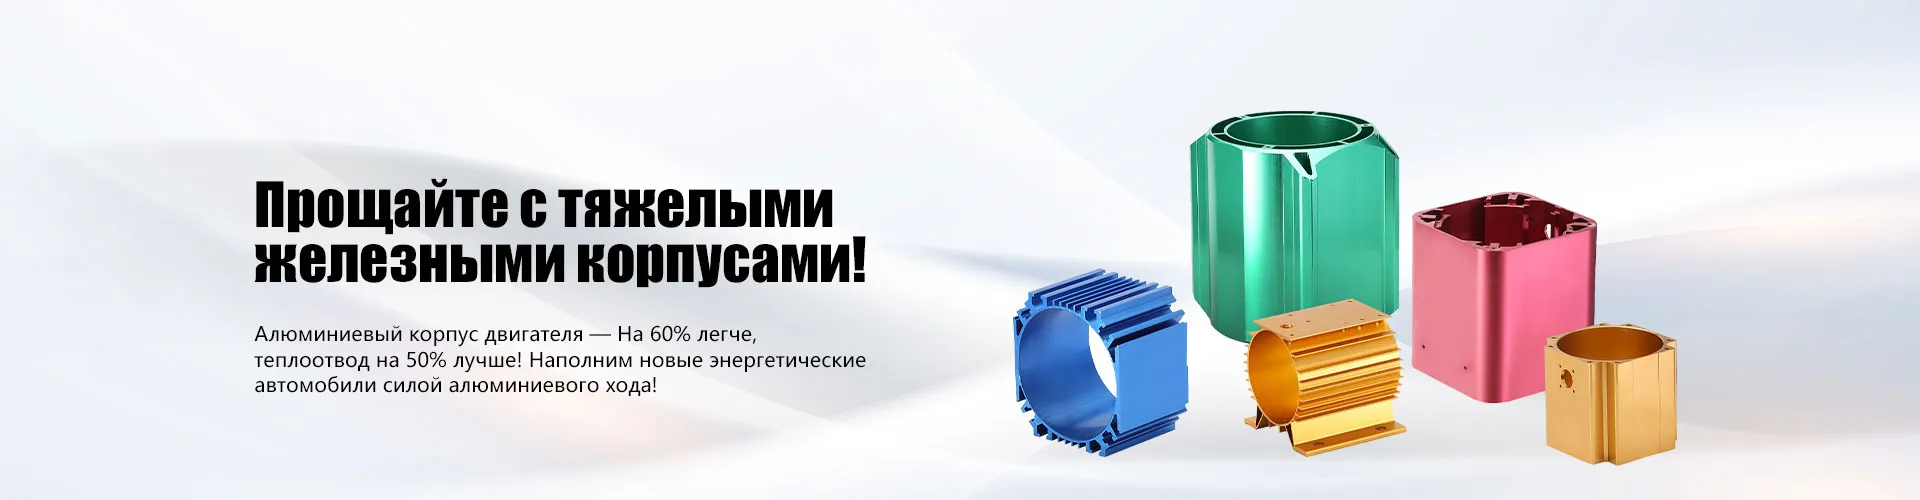
Сталь тяжелее на 42–58 %, что увеличивает утомляемость оператора уже через 2 часа. Пластик теряет жёсткость при +45 °C — температуре, которую легко достичь в шлифовальном узле при резке стали. Алюминиевый сплав ADC12, применяемый в производстве корпусов для УШМ 230 мм, даёт оптимальный баланс: прочность при растяжении ≥230 МПа, коэффициент теплового расширения 23,6 × 10⁻⁶ /°C (почти совпадает с параметрами стальных валов), а главное — точность литья ±0,08 мм. Именно такая размерная стабильность предотвращает перекос редуктора и преждевременный износ шестерён. Мы наблюдали, как у одного клиента из Казани замена штатного корпуса на аналог из литого алюминия продлила межсервисный интервал с 120 до 210 часов — без изменения смазки или регулировки зазоров.
Что скрывает «обычный» корпус — и почему важно знать технологию изготовления
Не все корпуса редуктора болгарки 230 одинаковы. Разница — в способе получения заготовки. Литые под давлением детали (как у АО Тайчжоу Цзинъи Электромеханика) имеют однородную структуру без пор и усадочных раковин. Штампованные или сварные аналоги часто демонстрируют локальные ослабления в зонах соединений — там, где концентрируются напряжения при ударных нагрузках. При разборке двух одинаковых УШМ после 150 часов работы мы зафиксировали: в штампованном корпусе — деформация фланца крепления двигателя на 0,19 мм, в литом — 0,03 мм. Это напрямую влияет на вибрацию: при 8000 об/мин разница составила 2,4 м/с² — значение, которое уже выходит за границы допустимого по ГОСТ 32902-2014.
Как выбрать — и чего избегать при закупке
Некоторые поставщики предлагают «аналоги» по цене на 30 % ниже. Но при вскрытии таких корпусов мы обнаружили: толщина стенки в зоне крепления редукторной крышки — 4,2 мм вместо заявленных 5,5 мм, а содержание железа в сплаве превышало норму на 0,15 %. Это вызывает локальную хрупкость и риск скола при затяжке болтов. Надёжный корпус редуктора болгарки 230 должен иметь чёткую маркировку: обозначение сплава (ADC12 или A380), дату литья, номер пресс-формы и клеймо ОТК. Отсутствие хотя бы одного из этих элементов — повод запросить сертификат соответствия и протокол испытаний.
Если ваша УШМ работает в условиях повышенной влажности или агрессивной среды — обратите внимание на наличие анодного покрытия. У стандартных изделий оно отсутствует, но может быть добавлено по согласованию. Срок службы в таких условиях возрастает на 40–60 %.
Будущее — в точности, а не в массовости
В 2026 году рынок перестаёт принимать «подходящие по внешнему виду» компоненты. Заказчики из России и стран СНГ всё чаще присылают 3D-модели и технические задания с указанием допусков по ГОСТ 2.301–2022. Компании, способные адаптировать конструкцию под особенности литья и обеспечить повторяемость размеров в партии от 10 до 10 000 штук — становятся ключевыми партнёрами. Корпус редуктора болгарки 230 от производителя с полным вертикально интегрированным циклом — от проектирования пресс-формы до финального контроля — это не просто деталь. Это гарантия того, что ваш инструмент не остановится в самый ответственный момент. Потому что надёжность — не характеристика, а результат последовательности каждого шага в производстве.