

Корпус насоса: новые материалы?
2026-10-26
Когда заходит речь о новых материалах для корпусов, многие сразу думают о каком-то прорыве, волшебном сплаве, который решит все проблемы. На практике же всё чаще упираешься не столько в поиск ?нового?, сколько в адекватную замену старому — с учётом реальных условий эксплуатации, стоимости и, что критично, технологичности обработки. Вот и получается, что разговор о материалах — это всегда разговор о компромиссах.
От чугуна к алюминию: не только вес
Классика — серый чугун. Дешево, технологично, демпфирует вибрации. Но в современных условиях его вес становится серьёзным минусом, особенно для мобильного оборудования или там, где важен общий баланс агрегата. Переход на алюминиевые сплавы кажется логичным шагом. Однако, не всё так просто. Да, вес снижается радикально, но тут же встают вопросы про прочность и, что часто упускают из виду, про теплопроводность. Для некоторых типов насосов повышенный отвод тепла от корпуса — это плюс, но для других может привести к нежелательному переохлаждению перекачиваемой среды или необходимости пересмотра системы уплотнений.
Работали мы как-то над серийным насосом для химической промышленности. Заказчик требовал облегчения. Перешли на алюминий АК12ч (аналог AlSi12CuNiMg). Отливку делали под давлением, чтобы получить хорошую плотность и минимум механической обработки. По весу выиграли здорово, но на испытаниях при длительной работе с температурными циклами в зонах крепления фланцев появились микротрещины. Пришлось локально усиливать конструкцию рёбрами жёсткости и пересматривать режимы литья. Вывод: алюминий прощает меньше, чем чугун. Конструктор должен думать не только о форме, но и о напряжённом состоянии отливки в процессе её изготовления.
Кстати, о литье под давлением. Это не панацея, хотя и даёт отличную точность и чистоту поверхности. Для сложных корпусов с внутренними полостями и каналами иногда проще и надёжнее оказывается литьё в песчаные формы или по выплавляемым моделям, особенно если речь о мелкосерийном производстве или прототипах. Тут каждый раз считаешь экономику и смотришь на оборудование, которое доступно. Видел проекты, где попытка сэкономить на оснастке для литья под давлением для сложного корпуса привела к браку под 30% и в итоге к удорожанию.
Композиты и полимеры: осторожный взгляд
Мода на композиты докатилась и до насосостроения. Угле- или стеклопластики. Соблазн огромный: коррозионная стойкость, ещё меньший вес, возможность интегрировать элементы конструкции. Но для корпуса насоса, который по сути является напорной камерой, ключевой вопрос — это долговременная стабильность под давлением, ползучесть материала. Полимерная матрица может ?поплыть?, особенно при температурах выше 80-90°C. Адгезия слоёв — ещё одна головная боль.
Был у нас опыт с корпусом из стеклопластика для дренажного насоса. Всё хорошо было на стенде, а в полевых условиях, при постоянной работе в условиях вибрации и перепадов влажности, через полгода началось расслоение в зоне крепления к раме. Ремонту не подлежит — только замена. Заказчик вернулся к модифицированному алюминиевому варианту. Композиты требуют идеального просчёта нагрузок и условий, их нельзя применять по аналогии с металлами. Это, скорее, штучный материал для специфических задач, а не для массовой замены.
Ещё один момент — пожаробезопасность и токсичность продуктов горения. Для насосов, работающих, например, в шахтах или на судах, это критичный параметр, который сразу отсекает многие ?продвинутые? полимеры. Сертификация на такие материалы — отдельная и дорогая история.
Микролегирование и спецсплавы: когда цена отходит на второй план
Иногда условия настолько жёсткие, что приходится смотреть в сторону никелевых сплавов, титана или специально легированных сталей. Речь идёт, например, о насосах для глубоководной добычи или для агрессивных сред с абразивом. Здесь новый материал — это часто не революция, а эволюция известных составов.
Работали с корпусами для погружных насосов для высокоминерализованной воды. Обычная нержавейка 12Х18Н10Т (аналог AISI 321) не выдерживала по кавитации и хлоридному растрескиванию. Перешли на дуплексную сталь типа 22Cr-5Ni-3Mo. Стоимость взлетела в разы, но ресурс увеличился на порядок. Ключевым было не просто выбрать сплав из каталога, а обеспечить правильную термообработку после сварки, чтобы сохранить структуру в зонах швов. Поставщик, который смог это сделать качественно и стабильно, оказался на вес золота.
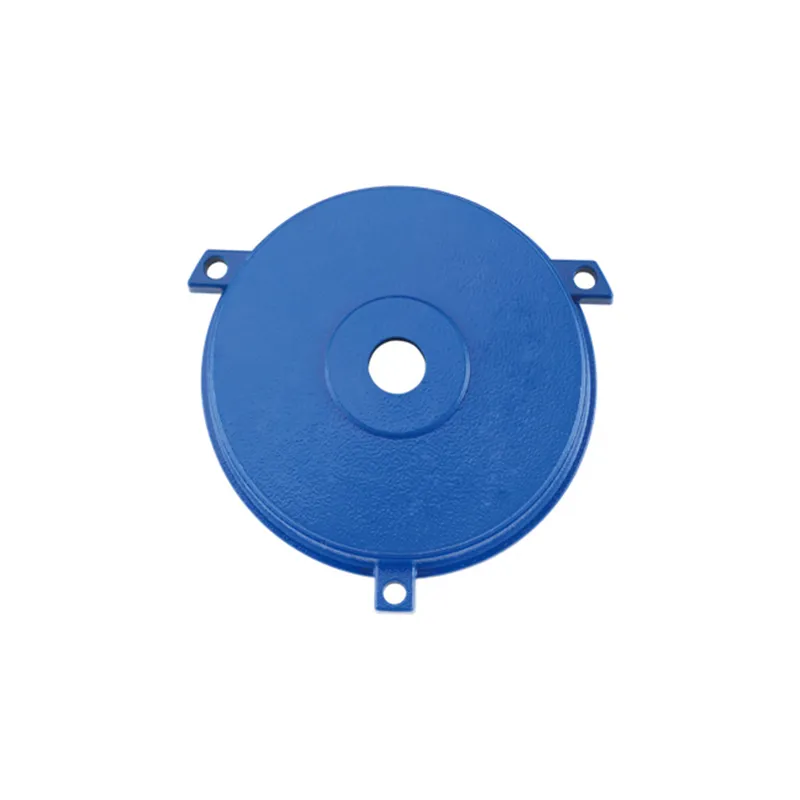
В таких проектах часто сотрудничаешь с профильными предприятиями по литью и механической обработке. Например, для сложных отливок из спецсплавов мы иногда обращались к партнёрам вроде АО Тайчжоу Цзинъи Электромеханика (https://www.tzjyjks.com). Это современное предприятие, которое специализируется на литье из алюминиевых сплавов под давлением, производстве промышленных профилей и, что важно, корпусов электродвигателей. Их парк из машин для литья под давлением 160-800Т и обрабатывающих центров с ЧПУ позволял прорабатывать варианты от прототипа до серии, особенно когда нужна была интеграция корпуса насоса с приводным электродвигателем. Их опыт в прецизионном формовании и комплексный контроль качества были полезны для ответственных проектов.
Технологичность как критерий выбора
Самый лучший материал на бумаге может оказаться провальным, если его нельзя нормально обработать или отлить. Вот, скажем, тенденция к увеличению степени интеграции — сделать корпус частью рамы или объединить с патрубками и опорами. Для литья под давлением из алюминия это хороший путь, но требуется высочайшее качество пресс-формы. Малейшая нестыковка — и герметичность под вопросом.
Помню случай, когда для нового насоса выбрали перспективный алюминиевый сплав с повышенным содержанием кремния для лучшей жидкотекучести. Но при механической обработке на ЧПУ режущий инструмент изнашивался в три раза быстрее из-за абразивных включений кремния. Пришлось пересматривать режимы резания и тип инструмента, что свело на нет часть экономии от материала. Выбрали более стандартный и ?обрабатываемый? сплав.
Поэтому сейчас, глядя на любой новый материал, я в первую очередь задаю вопросы: как мы будем это лить/ковать/сваривать? Какие допуски сможем выдержать? Как поведёт себя при финишной обработке (фрезеровка, нарезка резьбы)? Часто ответы на эти вопросы откладывают внедрение ?нового? на годы.
Экология и утилизация: тихий тренд
Давление не только рабочее, но и экологическое растёт. В Европе уже серьёзно смотрят на возможность вторичной переработки корпусов. Чугун здесь снова в выигрыше — его переплавить относительно легко. С алюминием тоже неплохо, если это сплав без сложных легирующих добавок. А вот с композитами или со спецсплавами, содержащими редкие элементы, — полная беда. Их утилизация дорога и неэкологична.
Это начинает влиять на выбор заказчиков, особенно для крупных инфраструктурных проектов с жизненным циклом в 30-50 лет. Проектируешь сейчас — должен думать, что будет с изделием после окончания срока службы. Возможно, это вернёт интерес к более традиционным и ?циклическим? материалам, но с новыми, более совершенными методами их защиты и упрочнения, например, лазерной наплавкой или наноструктурированными покрытиями.
В итоге, отвечая на вопрос из заголовка: да, новые материалы есть, и они применяются. Но их путь в серийный корпус насоса — это всегда долгий путь испытаний, компромиссов и привязки к конкретной задаче. Чаще прогресс заключается не в материале-одиночке, а в грамотной комбинации проверенного материала с новой конструкцией и передовой технологией изготовления. Слепой погони за новизной стоит избегать — она слишком часто заканчивается на стенде испытаний или, что хуже, в поле у конечного пользователя. Работа инженера здесь — не выбрать самый современный материал из каталога, а найти самый надёжный и экономически оправданный вариант для данных условий. Всё остальное — от лукавого.